


Görüntüleme: 222 Yazar: Lake Yayınlanma Tarihi: 2026-01-28 Menşei: Alan


İçerik Menüsü
● Hammadde Seçimi ve Hazırlanması
>> Nonwoven Kumaş Üretim Teknolojileri
>> Malzeme Testi ve Kalite Güvencesi
● Üretim Süreci: Kumaştan Bitmiş Elbiseye
>> Üretim Sırasında Kalite Kontrolü
● Farklı Elbise Tiplerine Özel İmalat
>> Tek Kullanımlık İzolasyon Önlükleri
>> Yeniden Kullanılabilir İzolasyon Önlükleri
>> Cerrahi Önlükler ve İzolasyon Önlükleri
>> Steril İzolasyon Önlükleri İçin Sterilizasyon Yöntemleri
● Düzenleyici Çerçeve ve Standartlara Uygunluk
>> AAMI PB70 Sınıflandırma Sistemi
● Çevresel Hususlar ve Sürdürülebilirlik Yenilikleri
>> Sürdürülebilir Üretim Girişimleri
>> Yaşam Döngüsü Değerlendirmesi
● İzolasyon Önlüğü İmalatında Gelecek Trendler
>> Akıllı Üretim Teknolojileri
>> Özelleştirme ve Talep Üzerine Üretim
● Çözüm
>> 1. Tek kullanımlık izolasyon önlüğü imalatında en yaygın kullanılan malzeme hangisidir?
>> 2. İzolasyon önlüklerinin dikişleri nasıl sıvıya dayanıklı hale getirilir?
>> 5. İzolasyon önlüğü üretiminde çevre dostu alternatifler var mı?
İzolasyon önlüklerinin üretim süreci, sağlık hizmetleri ve endüstriyel uygulamalar için temel kişisel koruyucu ekipmanların (PPE) üretilmesi amacıyla malzeme bilimi, hassas mühendislik ve sıkı mevzuat uyumluluğunun kritik bir kesişimini temsil eder. Güvenilir koruyucu bariyerlere olan talep dünya çapında arttıkça, bunun nasıl izolasyon önlüklerinin yapılması, koruyucu yetenekleri, kalite farklılıkları ve uygun uygulamalar hakkında fikir verir. Bu kapsamlı inceleme, izolasyon önlüklerinin ham madde seçiminden son ambalajlamaya kadar adım adım üretim yolculuğunu detaylandırırken, bu hayati koruyucu ekipman kategorisini tanımlayan teknolojik yenilikleri ve kalite standartlarını da araştırıyor.

İzolasyon önlüklerinin üretimi, önlüğün bariyer koruması, nefes alabilirlik, konfor ve maliyet gibi temel özelliklerini belirleyen temel malzemelerin dikkatli seçilmesiyle başlar. En yaygın malzemeler şunları içerir:
- Polipropilen (PP): Sıvı direnci, nefes alabilirlik ve maliyet etkinliği arasındaki mükemmel denge nedeniyle tek kullanımlık izolasyon önlükleri için baskın malzeme. Polipropilen elyaflar hidrofobiktir ve sıvı nüfuzuna karşı doğal direnç sağlar.
- Polietilen (PE): Genellikle daha ucuz, daha az nefes alan önlükler için kullanılır; tipik olarak iyi sıvı bariyeri özellikleri sağlayan ancak uzun süreli kullanım için sınırlı rahatlık sağlayan spunbond veya film kumaşlar biçimindedir.
- Polyester (PET): Bazen, özellikle yeniden kullanılabilir izolasyon önlüklerinde, gücü ve dayanıklılığı artırmak için diğer elyaflarla harmanlanır.
- SMS (Spunbond-Meltblown-Spunbond): Spunbond polipropilenin gücünü meltblown orta katmanın geliştirilmiş filtreleme ve bariyer özellikleriyle birleştiren üç katmandan oluşan kompozit dokunmamış kumaş.
Tek kullanımlık izolasyon önlüklerinin çoğunda, birkaç farklı üretim süreciyle oluşturulan dokunmamış kumaşlar kullanılır:
Spunbond İşlemi: Bu yöntem, erimiş polimerin düzeler aracılığıyla sürekli filamanlar oluşturmak üzere ekstrüzyonunu içerir; bunlar daha sonra havayla çekilir, hareketli bir taşıma bandı üzerine yerleştirilir ve ısı, basınç veya kimyasal araçlar kullanılarak birbirine bağlanır. Spunbond kumaşlar iyi bir dayanıklılık ve nefes alabilirlik sunarak onları daha düşük riskli izolasyon önlükleri için uygun hale getirir.
Meltblown Prosesi: Bu teknikte, erimiş polimer, yüksek hızlı sıcak havayla çevrelenen küçük nozüllerden ekstrüzyona tabi tutulur ve bu, polimer akışlarını mikrofiberlere dönüştürür. Bu lifler bir konveyör üzerinde toplanarak mükemmel filtreleme özelliklerine sahip bir ağ oluşturulur. Meltblown kumaşlar tipik olarak çok katmanlı izolasyon önlük yapılarında kritik bariyer katmanı olarak görev yapar.
SMS Kompozit İmalatı: SMS üretim süreci, üç katmanlı bir kompozit oluşturmak için spunbond ve meltblown teknolojilerini hat içinde birleştirir: dayanıklılık için spunbond katman, gelişmiş bariyer özellikleri için meltblown orta katman ve konfor için başka bir spunbond katman. Bu kompozit, orta ila yüksek koruma düzeyine sahip izolasyon önlükleri için endüstri standardını temsil eder.
Hammaddeler, üretime girmeden önce aşağıdaki konularda belirtilen standartları karşıladıklarından emin olmak için sıkı testlere tabi tutulur:
- Temel Ağırlık: Birim alan başına kütle, genellikle metrekare başına gram (gsm) cinsinden ölçülür.
- Çekme Mukavemeti: Yırtılma ve kırılmaya karşı direnç
- Hidrostatik Basınç Dayanımı: Basınç altında sıvı nüfuzuna direnme yeteneği
- Nefes alabilirlik: Nem buharı iletim hızı (MVTR) olarak ölçülür
- Linting Potansiyeli: Steril ortamlarda kritik olan partikülleri dökme eğilimi
Üretim süreci, büyük rulolar halinde dokunmamış kumaşın çözme istasyonlarına monte edilmesiyle başlar. Kumaş, üretim hattında düzgün ve tutarlı bir hareket sağlamak için gerginlik kontrol sistemlerinden beslenir. Tipik olarak ultrasonik veya kalıplı kesim teknolojisini kullanan otomatik kesme sistemleri, kumaşı farklı izolasyon önlüğü boyutlarına (küçük, orta, büyük, ekstra büyük) göre önceden belirlenmiş desenlere hassas bir şekilde keser.
Kesilen kumaş parçaları konveyör sistemleri aracılığıyla çeşitli dikiş tekniklerinin uygulandığı montaj istasyonlarına taşınır:
Ultrasonik Kaynak: Bu teknoloji, iğne, iplik veya yapıştırıcı olmadan kumaş katmanları arasında moleküler bağlar oluşturmak için yüksek frekanslı ultrasonik titreşimler kullanır. Ultrasonik dikişler, bariyer bütünlüğünü tehlikeye atabilecek delikler oluşturmadan sıvı geçirmez bağlar oluşturduklarından izolasyon önlüğü üretimi için özellikle değerlidir.
Isı Yalıtımı: Uygulanan ısı ve basınç, polipropilen elyafları dikiş kenarlarında eritir ve soğuduktan sonra bir araya getirir. Bu yöntem, izolasyon önlüğünün kritik bölgelerine uygun, güçlü, sıvıya dayanıklı dikişler üretir.
Bağlanmış Dikişlerle Dikiş: Bazı yeniden kullanılabilen veya daha yüksek dereceli tek kullanımlık izolasyon önlükleri, sıvı bariyer özelliklerini korumak için genellikle dikişin üzerine bant bağlamayla birleştirilen sentetik ipliklerle geleneksel dikişi içerir. Bu yaklaşım cerrahi önlüklerde standart izolasyon önlüklerinden daha yaygındır.
Montaj işlemi sırasında birden fazla bileşen entegre edilir:
Boyun ve Bel Bağları: Tipik olarak aynı dokunmamış malzemeden veya spunbond kumaştan yapılan bağlar, takviye noktalarında ultrasonik kaynak veya ısıyla yapıştırma kullanılarak bağlanır. Bazı izolasyon önlükleri hızlı çıkarma için ayrılabilir bağlara sahiptir.
Elastik Manşetler: Bileğe daha yakın oturması gereken izolasyon önlükleri için, elastik bantlar, esnemeye izin verirken bariyer bütünlüğünü koruyan özel bağlantı yöntemleri kullanılarak kol uçlarına yerleştirilmiştir.
Takviye Yamaları: Özellikle yeniden kullanılabilir izolasyon önlükleri için dayanıklılığı artırmak amacıyla omuzlar ve dirsekler gibi yüksek stresli bölgelere ek kumaş katmanları eklenebilir.
Kapatma Sistemleri: Bazı izolasyon önlükleri, bağların ötesinde, güvenli kapatma için yapışkan bantlar, cırt cırtlı tutturucular (Velcro) veya çıtçıtlar içerir.
Üretim süreci boyunca otomatik görüş sistemleri ve manuel denetimler, kalite standartlarının korunmasını sağlar:
- Dikiş Bütünlüğü Kontrolleri: Tüm dikişlerin eksiksiz ve düzgün bir şekilde birleştiğinin doğrulanması
- Bileşen Yerleştirme Doğrulaması: Bağların, manşetlerin ve takviyelerin doğru konumlandırılmasının sağlanması
- Boyutsal Doğruluk: İzolasyon önlüğünün belirtilen boyut parametrelerini karşıladığının doğrulanması
- Görsel Kusur Tespiti: Kumaştaki deliklerin, lekelerin veya düzensizliklerin belirlenmesi
Tek kullanımlık izolasyon önlüklerinin üretiminde yüksek düzeyde otomatikleştirilmiş süreçler aracılığıyla verimlilik, tutarlılık ve maliyet etkinliği ön planda tutulur:
Yüksek Hızlı Üretim Hatları: Modern tesisler, sürekli akış üretim prensiplerini kullanarak saatte binlerce izolasyon önlüğü üretebilmektedir.
Minimum Malzeme İşleme: Otomatik sistemler, ürünle insan temasını en aza indirerek kirlenme risklerini ve işçilik maliyetlerini azaltır.
Toplu Paketleme Yönü: Tek kullanımlık izolasyon önlükleri genellikle üretimden hemen sonra katlanır ve genellikle kutu başına 25, 50 veya 100 adet olacak şekilde paketlenir.
Yeniden kullanılabilir izolasyon önlükleri farklı üretim hususları gerektirir:
Dayanıklı Malzeme Seçimi: Tipik olarak, dayanıklı su itici (DWR) kaplamalarla işlenmiş veya su geçirmez membranlarla lamine edilmiş pamuk-polyester karışımları gibi dokuma kumaşlar.
Geliştirilmiş Dikiş Yapısı: Tekrarlanan yıkama ve sterilizasyon döngülerine dayanacak şekilde, mühürlü dikişlere sahip çift iğneli dikiş de dahil olmak üzere daha sağlam dikiş yöntemleri.
Yeniden İşleme için Tasarım: İzolasyon önlüğünün, renk haslığı, çekme kontrolü ve kapanma dayanıklılığı da dahil olmak üzere ticari yıkamaya nasıl dayanacağına ilişkin hususlar.
Her ikisi de koruyucu giysi olsa da cerrahi önlükler (izolasyon önlüklerinin bir alt kümesi) daha sıkı üretim süreçlerinden geçer:
Kritik Bölge Takviyesi: Cerrahi önlükler, sıvılarla temasın en muhtemel olduğu belirli alanlarda (ön gövde ve manşetlerden dirseğe kadar kollar) gelişmiş bariyer korumasına sahiptir.
Sterilite Güvencesi: Cerrahi önlükler, kullanıma kadar steriliteyi korumak için kontrollü ortamlarda üretilir, paketlenir ve sterilize edilir.
AAMI Düzeyi Uyumluluğu: Üretim süreçleri, cerrahi uygulamalara uygun AAMI PB70 sıvı bariyeri düzeylerine uygunluğu sağlamak ve doğrulamak için özel olarak tasarlanmıştır.
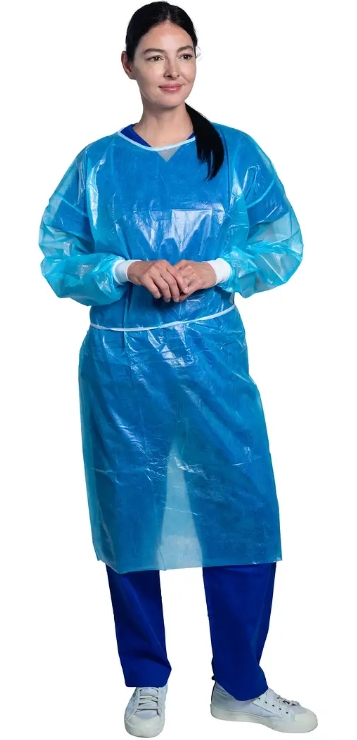
Steril olarak pazarlanan izolasyon önlükleri için çeşitli sterilizasyon yöntemleri kullanılabilir:
Etilen Oksit (EtO) Sterilizasyonu: Isıya duyarlı malzemeler için uygun, düşük sıcaklıkta gaz sterilizasyon yöntemidir. İzolasyon önlükleri nefes alabilen sterilizasyon poşetlerinde paketlenir, kontrollü koşullar altında EtO gazına maruz bırakılır, ardından kalan gazı uzaklaştırmak için havalandırılır.
Gama Radyasyonu: Kobalt-60 kaynaklarından gelen yüksek enerjili gama ışınları, kimyasal kalıntı bırakmadan sterilizasyonu sağlamak için ambalaj malzemelerine nüfuz eder. Bu yöntem özellikle tek kullanımlık izolasyon önlükleri için etkilidir.
Elektron Işını (E-ışını): Gama radyasyonuna benzer ancak hızlandırılmış elektronlar kullanır, daha hızlı işlem süreleri sunar ancak daha sınırlı nüfuz derinliğine sahiptir.
Son paketleme birden fazla işleve hizmet eder:
Ürün Bütünlüğünün Korunması: Ambalaj, izolasyon önlüklerini depolama ve nakliye sırasında çevresel kirlenmeden, nemden ve fiziksel hasarlardan korur.
Sterilliğin Korunması: Steril önlükler için ambalaj, sterilizasyon ajanlarının nüfuz etmesine izin verirken etkili bir mikrobiyal bariyer sağlamalıdır.
Kullanıcı Bilgileri: Ambalajın boyutu, koruma düzeyi, lot numarası, son kullanma tarihi, kullanım talimatları gibi temel bilgileri içerir.
Verimli Depolama ve Dağıtım: Ambalaj, ürün türlerinin kolayca tanımlanmasına olanak tanırken nakliye konteynırları ve depolama tesislerinde alan kullanımını optimize etmek için tasarlanmıştır.
Dağıtımdan önce, bitmiş izolasyon önlükleri nihai kalite güvence prosedürlerinden geçer:
Parti Testi: Her üretim partisinden alınan temsili numuneler, aşağıdakileri içerebilecek yerleşik protokollere göre test edilir:
- Sıvı Direnci Testi: İddia edilen AAMI koruma seviyesini doğrulamak için standartlaştırılmış yöntemlerin kullanılması
- Çekme Mukavemeti Testi: Dikişlerin ve kumaşın minimum mukavemet gereksinimlerini karşıladığından emin olunması
- Biyouyumluluk Testi: Ciltle temas eden önlükler için malzemelerin tahrişe veya alerjik reaksiyonlara neden olmadığından emin olunması
- Lint Generation Testi: Cerrahi uygulamalar için özellikle önemlidir
Dokümantasyon ve İzlenebilirlik: Tıbbi cihaz düzenlemeleri için kritik bir gereklilik olan ham maddeden son ürüne kadar izlenebilirliğe olanak sağlayacak şekilde her parti için eksiksiz üretim kayıtları tutulur.
Tıbbi Cihazları Geliştirme Derneği (AAMI) PB70 standardı, izolasyon önlükleri ve diğer koruyucu giysilerin sıvı bariyeri performansı için bir sınıflandırma sistemi oluşturur:
Seviye 1: Temel bakım veya minimum sıvı temasıyla standart izolasyon için minimum risk.
Seviye 2: Minimal sıvıya maruz kalma gerektiren prosedürler için düşük risk (örn. dikiş atma, damardan kan alma).
Seviye 3: Orta derecede sıvıya maruz kalan prosedürler için orta dereceli risk (örneğin, arteriyel kan alma, IV yollarının yerleştirilmesi).
Seviye 4: Cerrahi prosedürler veya yüksek sıvıya maruz kalma senaryoları için yüksek risk.
Üretim süreçleri, amaçlanan koruma seviyesinin gerekliliklerini karşılayan izolasyon önlüklerini tutarlı bir şekilde üretmek için özel olarak tasarlanmış ve kontrol edilmiştir.
Amerika Birleşik Devletleri'nde tıbbi kullanıma yönelik izolasyon önlükleri, kullanım amacına bağlı olarak Gıda ve İlaç İdaresi (FDA) tarafından Sınıf I veya Sınıf II tıbbi cihazlar olarak düzenlenir. Üreticiler şunları yapmalıdır:
- Kuruluşlarını FDA'ya kaydettirmek
- Tıbbi cihazlarını listeleyin
- Kalite Sistem Yönetmeliği (QSR) gerekliliklerine uymak
- Cerrahi önlükler için genellikle 510(k) pazarlama öncesi bildirimi gönderin
Küresel pazarlar için izolasyon önlükleri üreten üreticilerin ek standartları dikkate alması gerekir:
- ISO Standartları: Kalite yönetim sistemleri ve belirli ürün standartları için ISO 13485 dahil
- Avrupa CE İşareti: Avrupa Birliği'nde satılan ürünler için Tıbbi Cihaz Yönetmeliğine (MDR) uygunluk
- Diğer Bölgesel Gereklilikler: Çin, Japonya ve Avustralya gibi pazarlardaki özel standartlar
Çoğu izolasyon önlüğünün tek kullanımlık yapısı önemli çevresel kaygılara neden olur:
- Çöp Sahası Etkisi: Tek kullanımlık önlüklerin çoğu biyolojik olarak parçalanamaz ve çöp sahası hacmine katkıda bulunur
- Enerji ve Kaynak Tüketimi: Üretim petrokimya hammaddeleri, su ve enerji gerektirir
- Karbon Ayak İzi: Hammadde üretiminden üretim, dağıtım ve bertarafa kadar
Sektör, çeşitli sürdürülebilirlik yaklaşımlarıyla yanıt veriyor:
Malzeme Azaltma: İleri mühendislik ve malzeme bilimi yoluyla koruma seviyelerini korurken daha az malzeme kullanan izolasyon önlükleri tasarlamak.
Geri Dönüştürülmüş İçerik: Tüketim sonrası veya sanayi sonrası geri dönüştürülmüş polimerlerin, düzenleme ve performans gerekliliklerinin izin verdiği ölçüde dokunmamış kumaşlara dahil edilmesi.
Biyolojik olarak parçalanabilen alternatifler: Mısır nişastasından türetilen polilaktik asit (PLA) gibi yenilenebilir kaynaklardan malzemeler geliştirmek, ancak bariyer performansı ve maliyet hâlâ zorluklardır.
Döngüsel Ekonomi Modelleri: Yeniden kullanılabilen izolasyon önlükleri için, ürün yaşam döngülerini uzatmak amacıyla geri alma ve yeniden işleme programlarının uygulanması.
Üreticiler, izolasyon önlüklerinin çevresel profilini ham madde çıkarılmasından kullanım ömrü sonu imhasına veya geri dönüşümüne kadar tüm kullanım ömrü boyunca değerlendirmek ve iyileştirmek için giderek daha fazla yaşam döngüsü değerlendirmesi (LCA) metodolojileri kullanıyor.
İzolasyon önlüğü üretiminin geleceği, Endüstri 4.0 teknolojilerinin artan entegrasyonunu içermektedir:
Nesnelerin İnterneti (IoT) Sensörleri: Proses parametrelerini gerçek zamanlı olarak izlemek için üretim ekipmanına gömülü olup, öngörücü bakım ve tutarlı kalite kontrolü sağlar.
Yapay Zeka ve Makine Görüşü: Üretim verilerinden öğrenerek giderek daha incelikli hale gelen kalite sorunlarını tespit eden gelişmiş kusur tespit sistemleri.
Dijital İkizler: Verimliliği optimize etmek ve potansiyel sorunları ortaya çıkmadan önce gidermek için üretim senaryolarını simüle eden üretim hatlarının sanal kopyaları.
Devam eden araştırmalar izolasyon önlükleri için malzeme seçeneklerini genişletiyor:
Nanoteknoloji: Nefes alabilirliği ve konforu korurken veya geliştirirken bariyer özelliklerini geliştirmek için nano elyafların veya nano kaplamaların birleştirilmesi.
Antiviral ve Antimikrobiyal Tedaviler: Basit bariyer fonksiyonunun ötesinde ek koruma sağlamak için patojenleri etkisiz hale getiren doğal özelliklere sahip kumaşlar geliştirmek.
Faz Değişimi Malzemeleri: Uzun süreli kullanım sırasında termal konforu artırmak için ısıyı emen ve serbest bırakan entegre malzemeler.
Yükselen trendler daha fazla kişiselleştirmeye işaret ediyor:
Beden ve Kalıp Kişiselleştirme: Farklı kullanıcı popülasyonlarına yönelik geliştirilmiş ergonomi ve koruma özelliklerine sahip izolasyon önlükleri üretmek için vücut tarama verilerini kullanmak.
Talep Üzerine Üretim: Daha az envanter gereksinimiyle daha küçük seri üretim işlemlerine olanak tanıyan dijital baskı ve otomatik kesme sistemleri.
Uygulamaya Özel Tasarımlar: Koruma standartlarını korurken önlük özelliklerinin belirli klinik senaryolara veya kullanıcı tercihlerine göre uyarlanması.
İzolasyon önlüklerinin üretimi, ham polimerleri hassas bir şekilde kontrol edilen malzeme üretimi, kesme, montaj ve bitirme aşamaları yoluyla temel koruyucu ekipmanlara dönüştüren karmaşık bir süreçtir. Spunbond ve meltblown teknolojileriyle dokunmamış kumaşların oluşturulmasından dikiş bütünlüğü için ultrasonik kaynak uygulamasına kadar üretimin her aşaması koruma, konfor ve maliyeti dengeleyecek şekilde optimize edilmiştir. Endüstri, farklı risk senaryolarına uygun AAMI PB70 seviyelerini karşılamak üzere özel olarak tasarlanmış üretim süreçleriyle, önlükleri sıvı bariyeri performanslarına göre sınıflandıran sıkı bir düzenleyici çerçeve içerisinde faaliyet göstermektedir. Çevresel kaygılar arttıkça üreticiler, sağlık hizmetlerinde ve diğer ortamlarda izolasyon önlüklerini vazgeçilmez kılan kritik koruyucu işlevleri korurken, sürdürülebilir malzeme ve süreçlerle yenilikler yapıyor. İleriye baktığımızda, akıllı üretim, nanoteknoloji ve kişiselleştirmedeki ilerlemeler, bu hayati önem taşıyan koruyucu giysilerin performansını, sürdürülebilirliğini ve kullanıcı deneyimini daha da geliştirmeyi vaat ediyor. İzolasyon önlüklerinin nasıl yapıldığını anlamak, bunların uygun seçimi ve kullanımı konusunda değerli bilgiler sağlar ve sonuçta çeşitli uygulamalarda daha etkili enfeksiyon kontrol uygulamalarına katkıda bulunur.
Daha fazla bilgi almak için bizimle iletişime geçin!
Tek kullanımlık izolasyon önlükleri için en yaygın malzeme, tipik olarak dokunmamış formdaki polipropilendir. Polipropilen, sıvı direnci, nefes alabilirlik ve maliyet etkinliği arasındaki mükemmel denge nedeniyle tercih edilir. Belirli bariyer özelliklerine sahip kumaşlar oluşturmak için genellikle spunbond veya SMS (Spunbond-Meltblown-Spunbond) teknolojileri kullanılarak işlenir. Üç katmandan oluşan SMS kompozit, gelişmiş koruma sağlar ve orta ila yüksek sıvı direnci gerektiren izolasyon önlüklerinde yaygın olarak kullanılır.
İzolasyon önlüklerinin dikişleri, iğne delikleri oluşmasını önleyen özel birleştirme teknikleri yoluyla sıvıya dayanıklı hale getirilir. En yaygın yöntem, malzemeyi delmeden polipropilen elyafları dikiş arayüzünde eritmek ve bağlamak için yüksek frekanslı titreşimler kullanan ultrasonik kaynaktır. Isı yalıtımı, kumaş katmanlarını bir araya getirmek için kontrollü sıcaklık ve basınç kullanan başka bir tekniktir. Bu yöntemler, dikiş yerlerinde giysinin bariyer bütünlüğünü koruyan sürekli, yekpare bağlar oluşturur.
Tek kullanımlık izolasyon önlükleri genellikle verimliliğe ve maliyet etkinliğine odaklanan yüksek düzeyde otomatikleştirilmiş, yüksek hızlı üretim hatları kullanılarak dokunmamış polipropilenden yapılır. Yeniden kullanılabilir izolasyon önlükleri genellikle dayanıklı su itici (DWR) işlemlere tabi tutulan dokuma kumaşlardan (pamuk-polyester karışımları gibi) yapılır. Üretimleri, tekrarlanan yıkama ve sterilizasyon döngülerine dayanacak şekilde tasarlanmış güçlendirilmiş dikişlere sahip daha geleneksel dikiş tekniklerini içerir. Yeniden kullanılabilir önlüklerin üretiminde maksimum üretim hızından ziyade dayanıklılık ve uzun vadeli performans ön plana çıkar.
Üreticiler, kontrollü malzeme seçimi, hassas üretim süreçleri ve sıkı testler yoluyla izolasyon önlüklerinin belirli AAMI PB70 koruma seviyelerini karşılamasını sağlar. Kumaş, klinik koşulları simüle eden standartlaştırılmış yöntemler kullanılarak sıvı direnci açısından test edilir. Kumaş üretiminden dikiş yapımına kadar tüm üretim süreci, gerekli bariyer performansını sürekli olarak elde edecek şekilde tasarlanır ve izlenir. Her üretim partisindeki bitmiş önlükler, dağıtımdan önce iddia edilen koruma seviyesini karşıladıklarını doğrulamak için kalite kontrol testine tabi tutulur.
Evet, izolasyon önlüğü üretiminde çevre dostu birçok alternatif geliştiriliyor. Bunlar arasında yenilenebilir kaynaklardan elde edilen polilaktik asit (PLA) gibi biyolojik olarak parçalanabilen malzemelerden yapılan önlükler, geri dönüştürülmüş içeriğin polipropilen dokunmamış kumaşlara dahil edilmesi ve korumadan ödün vermeden daha az malzeme kullanan tasarımlar yer alıyor. Yeniden kullanılabilen önlükler için dayanıklılık ve yıkama verimliliğindeki iyileştirmeler, ürünün yaşam döngüsü üzerindeki çevresel etkiyi azaltır. Ancak sürdürülebilirliği gerekli bariyer koruması, düzenleyici gereklilikler ve maliyetle dengelemek sektör için süregelen bir zorluk olmaya devam ediyor.
[1] https://www.fda.gov/medical-devices/personal-protective-equipment-infection-control/isolation-gowns
[2] https://www.cdc.gov/niosh/npptl/topics/protectiveclothing/default.html
[3] https://www.astm.org/Standards/F2407.htm
[4] https://www.aami.org/docs/default-source/standards-library/ansi-aami-pb70-2012-r2020.pdf
[5] https://www.edana.org/nw-ilişkili-industry/nonwovens/nonwovens-processes
[6] https://www.iso.org/standard/56654.html


